CNC medienos tekinimo staklės yra mechaninės medienos apdirbimo mašinos, pasižyminčios dideliu tikslumu ir efektyvumu. Kai kyla problemų dėl sistemos klaidų ar atsitiktinių mašinos naudojimo klaidų, pradėkite mokytis trikčių šalinimo sprendimų.
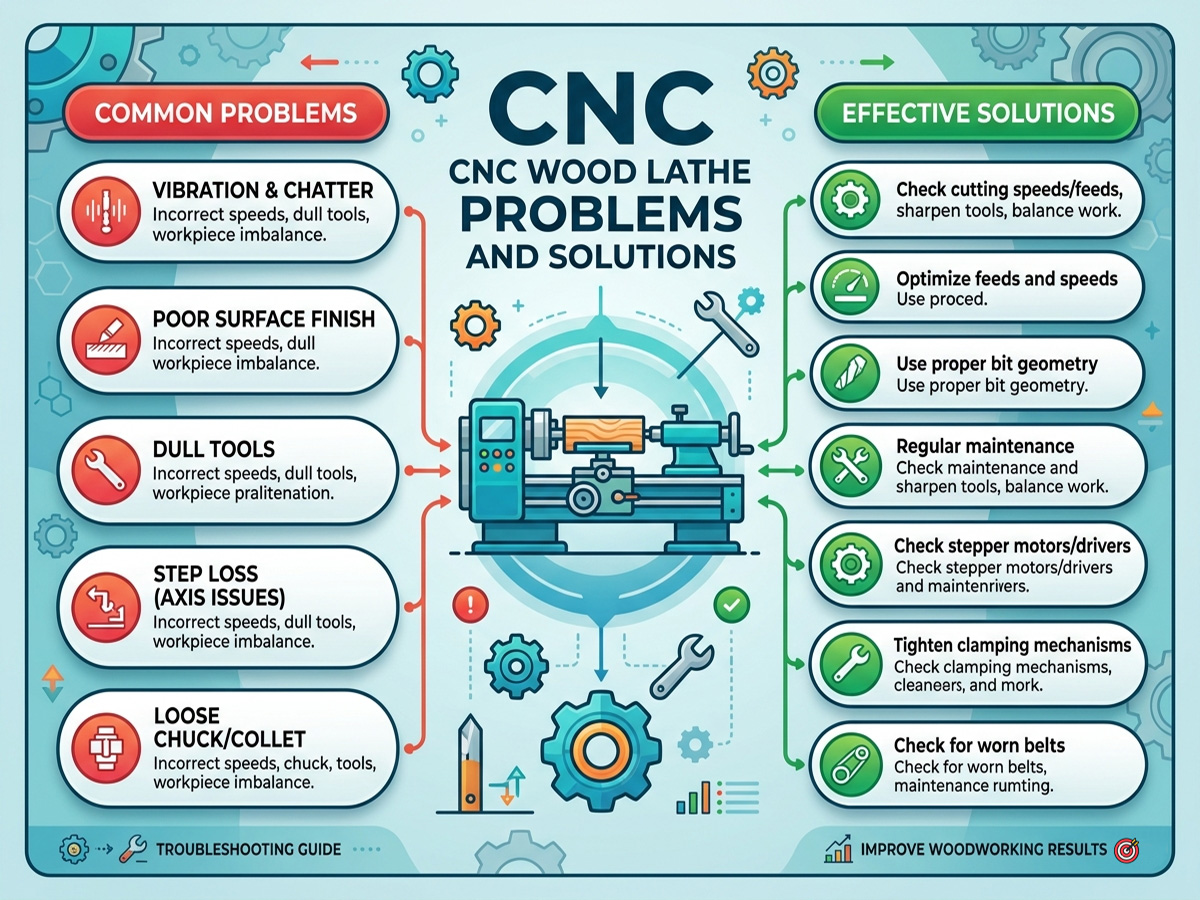
1. CNC medienos tekinimo staklės neįsijungia.
a. Patikrinkite, ar užvedimo jungiklis yra iki galo nuspaustas.
b. Patikrinkite, ar raudonas stabdymo jungiklis yra visiškai ištrauktas.
c. Patikrinkite, ar elektros maitinimo laidas įjungtas į elektros lizdą.
d. Patikrinkite, ar įjungtas elektros maitinimas (atstatykite jungiklį).
e. Atjungę įrenginio maitinimą, patikrinkite, ar laidai prie kištuko prijungti tinkamai. Patikrinkite, ar guminė izoliacija yra pakankamai nuimta ir nesukelia blogo sujungimo. Patikrinkite, ar visi varžtai yra tvirtai priveržti.
2. Medienos CNC tekinimo staklės nesustos.
Tai labai retas atvejis, nes mašina sukurta taip, kad ji nesugestų. Jei taip atsitiks ir negalite pašalinti gedimo, kreipkitės pagalbos į specialistą. Mašina turi būti atjungta nuo maitinimo ir niekada nedirbti, kol gedimas nebus pašalintas.
Sugedo vidinis pertraukiklis. Pakeiskite pertraukiklį.
3. Variklis bando užsivesti, bet nesukasi.
a. Atjungę įrenginio maitinimą, pabandykite sukti veleną ranka. Jei velenas nesisuka, patikrinkite užstrigimo priežastį.
b. Variklio gedimas. Pakeiskite variklį.
c. Velenas veikė be aušinimo skysčio. Pakeiskite variklį.
4. Variklis perkaista.
Variklis skirtas veikti įkaitęs, tačiau perkaitus jame yra vidinė šiluminė perkrovos apsauga, kuri jį išjungs, kol variklis atvės, o tada automatiškai atsistatys. Jei variklis perkais, palaukite, kol jis atvės, ir paleiskite jį iš naujo. Jei variklis nuolat išsijungia, patikrinkite priežastį. Tipinės priežastys: atšipę pjovimo įrankiai, vandens trūkumas aušinimo skysčio bake, užsikimšimas aušinimo vamzdyje ir per aukšta aplinkos temperatūra.
5. Pjovimo metu velenas lėtėja.
a. Atšipę pjovimo įrankiai. Pakeiskite įrankį arba pagaląskite jį iš naujo.
b. Mediena tiekiama per greitai. Sumažinkite padavimo greitį.
6. Išbandykite klaidų aptikimo sistemą, įskaitant šiuos aspektus.
a. Matavimo jutiklio gamybos klaida ir jo pritaikymas staklėse, montavimo klaida, kurią sukelia pačios jutiklių sistemos matavimo paklaida.
b. Dėl staklių dalių ir įstaigų klaidų, taip pat dėl deformacijos naudojimo jutiklių matavimo paklaidos.
7. Interferencijos klaida.
Aplinkos pasikeitimo ir atsitiktinės paklaidos veikimo sąlygų sukelti trukdžiai.
8. Apdirbimo sistemos klaida.
Pjovimo apkrova, kurią sukelia deformacija, įskaitant staklės, pjovimo įrankio, ruošinio ir tvirtinimo detalės deformacijos klaidą. Ši klaida, dar vadinama „dao“, sukelia apdirbamų detalių formos iškraipymą, ypač apdirbant plonasienius ruošinius arba naudojant plonus įrankius, yra rimtesnė.
9. Apdirbimo staklių vibracijos klaida.
Dėl proceso ir proceso kintamųjų lankstumo, jo veikimo būsena gali labiau nukristi į nestabilią sritį, todėl gali atsirasti stiprus virpėjimas. Tai pablogina apdirbamo paviršiaus kokybę ir geometrijos formos paklaidas. Išlyginkite medienos apdirbimo tekinimo stakles, užtikrindami, kad jos nejudėtų.
10. Pradinė gamybos klaida.
Nurodo CNC tekinimo staklių dalių geometrinės formos, paviršiaus kokybės ir padėties paklaidos, kurią sukelia judėjimas, pagrindinę CNC staklių geometrinės paklaidos priežastį.
11. Klaidų valdymo sistema.
Įskaitant CNC medienos apdirbimo tekinimo staklės ašies servo paklaidą (kontūro sekimo paklaida), CNC interpoliacijos paklaidą.
12. Terminės deformacijos paklaida.
Dėl įrangos vidinio šilumos šaltinio ir aplinkos terminių trikdžių staklių konstrukcijos terminės deformacijos paklaida.
Aukščiau išvardytos yra pagrindinės CNC medienos tekinimo staklių klaidų priežastys, kurias galima suskirstyti į dvi kategorijas pagal klaidų charakteristikas ir pobūdį: sisteminės klaidos ir atsitiktinės klaidos. CNC medienos apdirbimo tekinimo staklių sisteminės klaidos yra neatsiejama staklės klaidos dalis, todėl pakartojamumas yra pagrindinis CNC tekinimo staklių geometrinės klaidos komponentas, taip pat turintis pakartojamumą. Naudojant šią funkciją, galima atlikti „neprisijungus“ matavimus, naudoti „neprisijungus atliekamo testavimo – atviros kilpos kompensavimo“ technologiją, kad būtų galima peržiūrėti ir kompensuoti, sumažinti klaidas ir sustiprinti tiksliųjų staklių tikslus. Aukščiau pateiktas CNC medienos tekinimo staklių gamybos aprašymas, kartu analizuojant klaidų priežastis, atsižvelgiant į jūsų įrangos situaciją.