Kas yra aliuminio ruošiniai?
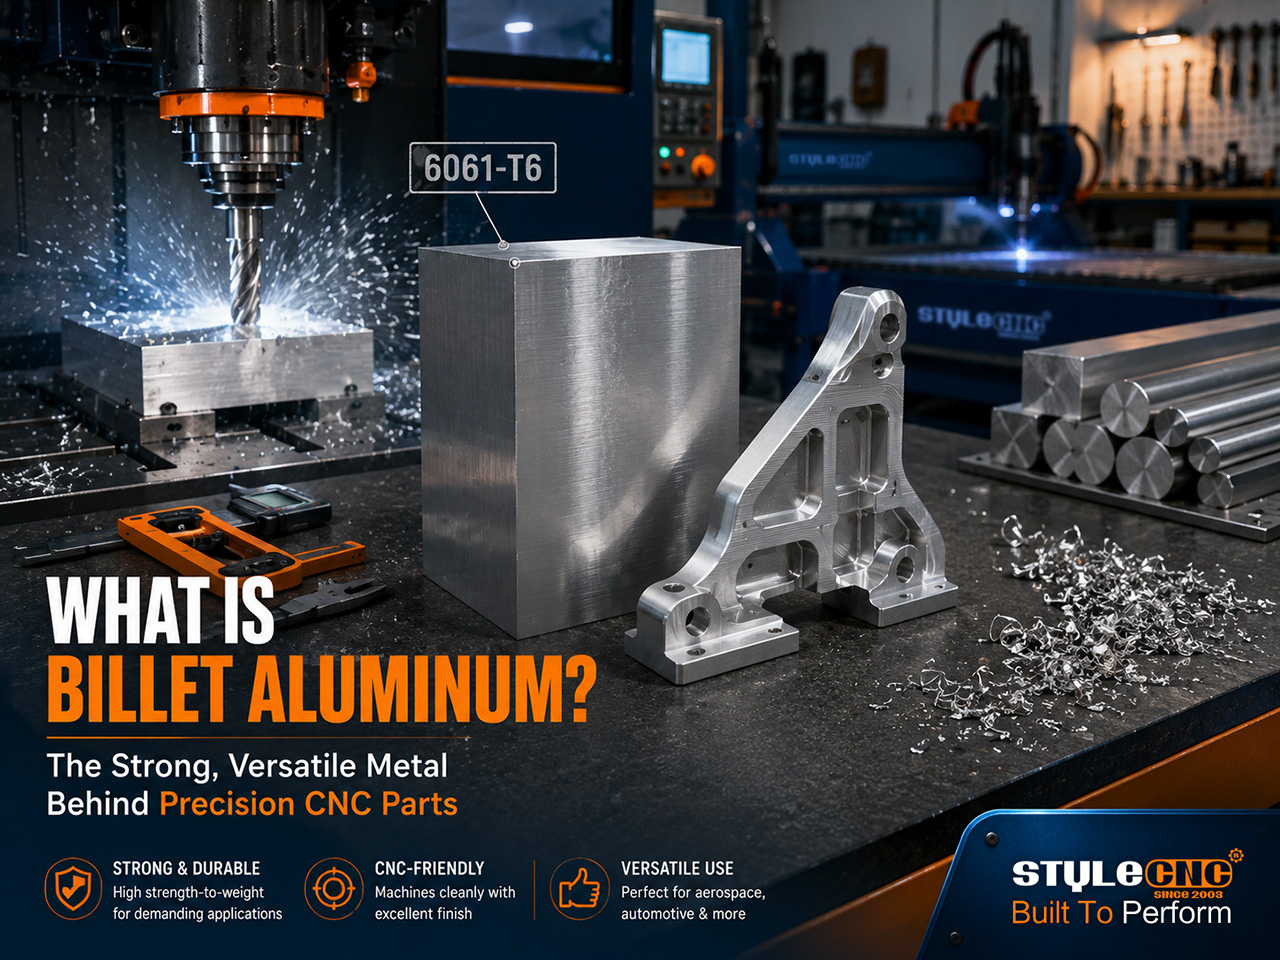
Aliuminio ruošiniai yra vientisas kaltinio aliuminio blokas arba strypas, išspaustas arba valcuotas iš lieto luito, o tada supjaustytas reikiamu ilgiu. Detalės, apibūdinamos kaip ruošiniai, yra apdirbamos iš šio vientiso ruošinio, o ne pilamos į formą (liejamos) arba kalamos į formą (kalamos). Ruošinių gamybos procesas suteikia pastovią grūdelių struktūrą ir nuspėjamas apdirbimo savybes.
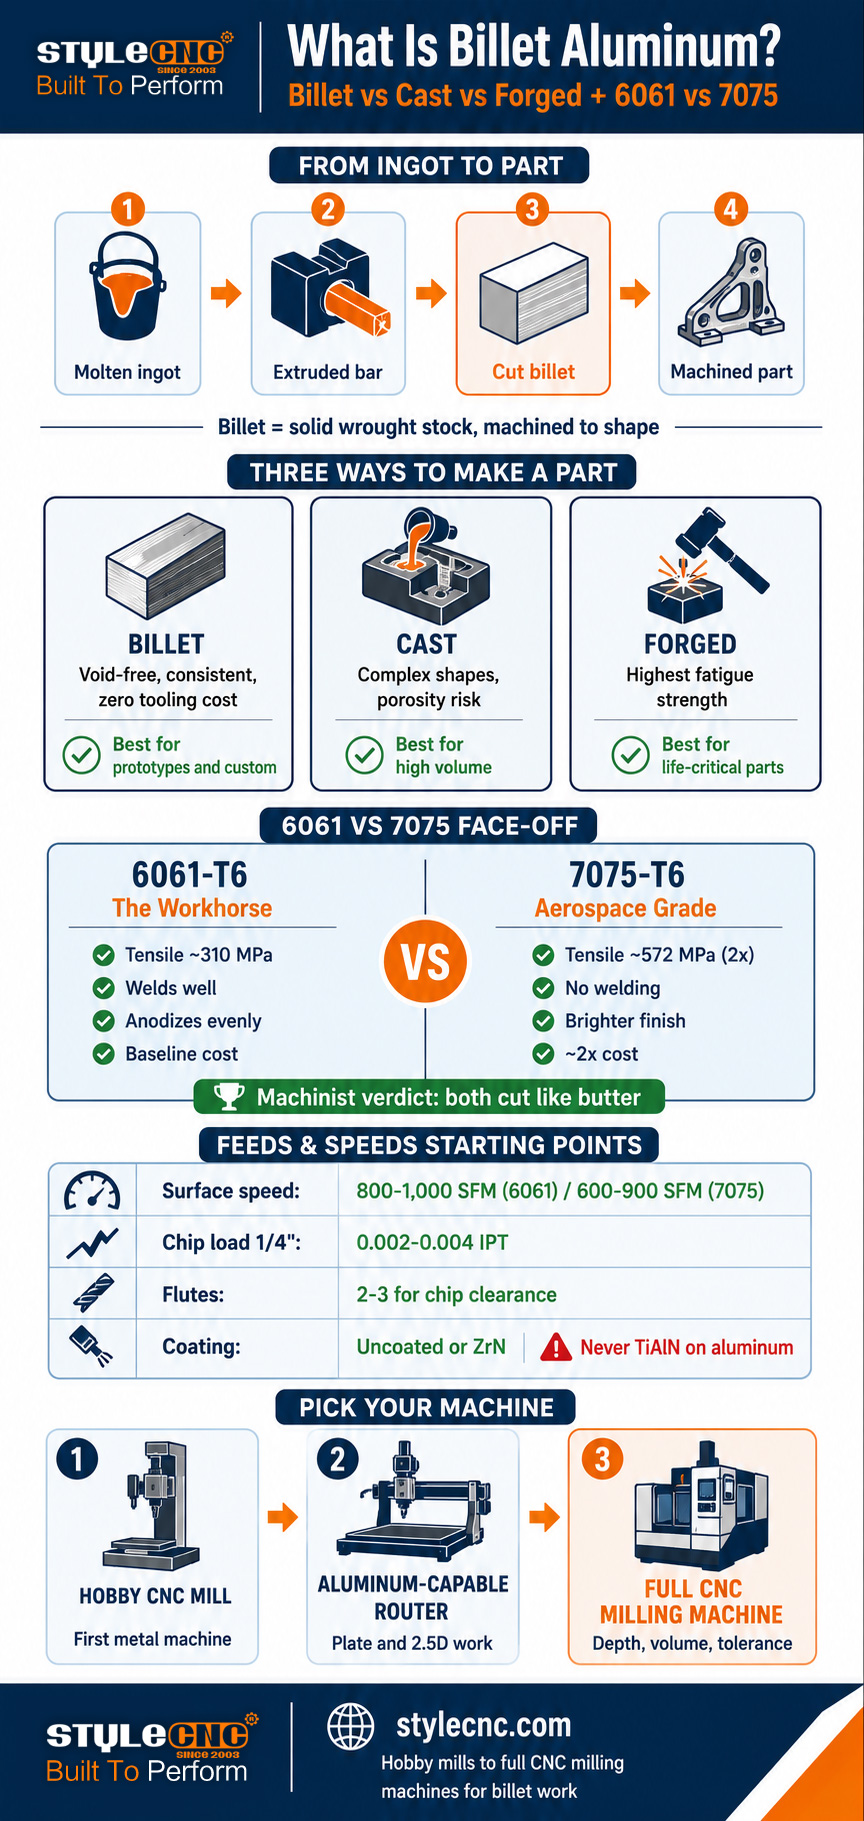
Griežtai kalbant, ruošinys apibūdina žaliavos formą, o ne stebuklingą medžiagą. Aliuminis prasideda nuo išlydyto metalo, pilamo į didelius liejinius. Šie luitai tada ekstruduojami arba karštai valcuojami į strypus, apvalius lakštus ir plokštes – šio proceso metu metalas suspaudžiamas, pagerinama jo grūdelių struktūra ir pašalinama dauguma vidinių tuštumų, kurias palieka liejimas. Supjaustykite tą kaltą strypą į ruošinio dydžio blokus ir gausite ruošinius.
Kai gamintojas teigia, kad detalė yra ruošinys, jis turi omenyje, kad ji buvo pagaminta iš to vientiso apdoroto ruošinio. Visa medžiaga, kuri nėra detalė, yra atpjaunama kaip drožlės. Tai gryniausia subtraktyvioji gamyba, ir būtent todėl ruošinių detalės pasižymi ir kokybe, ir kaina: proceso metu eikvojamos medžiagos, bet gaunamos detalės su vienoda, tankia, be porų vidine struktūra.
Ruošinio kokybės aureolė dažniausiai yra pelnyta, tačiau dažnai pervertinama. Tinkamai suprojektuota liejama detalė gali pranokti prastai suprojektuotą ruošinį. Ruošinys patikimai užtikrina pastovumą: jokių netikėtų poringumo požymių, jokių paslėptų tuštumų, nuspėjamą stiprumą visomis įmanomomis ekstruzijos kryptimis ir matmenų stabilumą apdirbimo metu.
Ruošiniai, lieti ir kalti aliuminiai: tikrieji skirtumai
Trys gamybos būdai paverčia neapdorotą aliuminį gatavomis detalėmis, ir kiekvienas iš jų palieka savitą pėdsaką metale. Žemiau esančioje lentelėje jie palyginami pagal veiksnius, kurie yra svarbūs detalės našumui ir apdirbimui.
| Veiksnys | Ruošinys (apdirbtas) | Mesti | Suklastotas |
|---|---|---|---|
| Kaip jis pagamintas | Apdirbtas iš vientiso kaltinio strypo arba plokštės | Išlydytas metalas supiltas į formą | Įkaitintas ruošinys, įkaltas arba presuotas į formą |
| Vidinė struktūra | Vienodas, tankus, be tuštumų | Galimi poringumo ir susitraukimo tuštumai | Tankiausias; grūdų srautai atitinka detalės formą |
| Strength | Aukštas ir nuoseklus | Žemiausias iš trijų; kinta priklausomai nuo liejimo kokybės | Didžiausias, ypač nuovargio stiprumas |
| Dizaino laisvė | Apribota prieiga prie įrankių | Aukščiausia; įmanomos sudėtingos vidinės formos | Ribotos; paprastos, tvirtos formos |
| Įrankių kaina | Nėra (tik tvirtinimas) | Didelė (pelėsių savikaina) amortizuojama pagal apimtį | Didžiausia (šerpeilio kaina) dideliems kiekiams |
| Geriausias tūris | Nuo 1 iki šimtų | Šimtai iki milijonų | Tūkstančiai milijonų |
| Tipinės dalys | Prototipai, nestandartiniai laikikliai, našumo dalys | Variklio blokai, korpusai, ratlankiai (lieti) | Pakabos svirtys, orlaivių jungiamosios detalės, alkūniniai velenai |
| Paviršiaus apdailos procesas | Apdirbta apdaila, Ra 1.6 arba geresnis | Neapdorotas kaip liejinys; apdirbtas ten, kur reikia | Kalta oda; apdirbta sąsajose |
Praktinė sprendimo taisyklė: liejimas laimi dideliais kiekiais, kai amortizuojamos formos sąnaudos ir svarbi sudėtinga geometrija. Kalimas laimi ten, kur nuovargio stiprumas yra labai svarbus visam eksploatavimo laikui. Ruošiniai laimi prototipams, nedidelio kiekio individualiems darbams ir bet kokioms detalėms, kurioms mėgėjui ar dirbtuvėms šiandien reikia visiško stiprumo be investicijų į įrankius. Pastaruoju atveju yra būtent ten, kur praverčia CNC frezavimo staklės ir aliuminį apdirbti tinkančios frezavimo staklės.
6061 ir 7075: 2 svarbios klasės
Užėjus į bet kurį metalo tiekėją, ruošinių lentynose dominuoja du kaltiniai lydiniai: 6061 ir 7075. Remiantis Aliuminio asociacijos duomenimis, 6000 ir 7000 serijos dažniausiai naudojamos CNC apdirbimui, todėl daugumoje dirbtuvių pasirinkimas susiaurėja iki šių dviejų.
| Nuosavybė | 6061-T6 (darbinis arkliukas) | 7075-T6 (aviacijos ir kosmoso klasės) |
|---|---|---|
| Atsparumas tempimui | ~310 MPa (45 ksi) | ~572 MPa (83 ksi), maždaug dvigubai |
| Kietumas (Brinell) | ~ 95 | ~ 150 |
| Atsparumas korozijai | Puikus; tolygiai anoduoja | Pakankamai geras; paprastai anoduotas arba padengtas apsaugine danga |
| Suvirinamumas | Gerai su standartiniais procesais | Prastas; suvirinimas nerekomenduojamas |
| Apdirbamumas | Labai gerai; šiek tiek guminiai traškučiai | Labai geras; kietesnis, drožlių laužymo valiklis |
| Paviršiaus apdaila | Gera; pastovi anodavimo spalva | Ryškesnė apdirbta apdaila; anodavimo spalva gali skirtis |
| Santykinė kaina | Pradinis | Maždaug 2 kartus už svarą (realios kainos: ~38 USD, palyginti su ~101 $už atitinkamą barą) |
| Apie tinkamumą ir panaudojimą: | Kronšteinai, tvirtinimo elementai, korpusai, bendrosios dalys | Didelio įtempimo konstrukcinės dalys, aviacija ir kosmosas, lenktynės |
Specifikacijų lapuose nepastebima, kiek panašūs abu įrenginiai jaučiasi dirbdami su staklėmis. Praktiški mechanikai, kasdien pjaunantys abu, praneša, kad naudoja identiškas programas ir įrankius, o 7075 mediena palieka pastebimai ryškesnę apdailą ir lengviau lūžinėja drožlės, o karbido briaunos dyla šiek tiek greičiau. Vienas narys apibendrino bendruomenės nuomonę: bet kuris iš jų pjauna kaip sviestas. „Hobby-Machinist“ forumo vartotojai pritaria: tiek pat padavimai ir greičiai kaip ir 6061, nebijokite 7075.
Tikrieji sprendimų priėmimo veiksniai yra kaina ir pritaikymas, o ne apdirbamumas. Mokėkite dvigubai už 7075 plieną, kai detalei tikrai reikia tvirtumo: apkrovą laikančiosioms kronšteinams, pakabos komponentams, didelio įtempio tvirtinimo detalėms. Viskam kitam naudokite 6061 ir gausite geresnį anodavimo nuoseklumą bei suvirinamumą kaip premiją.
Ką reiškia T6? Temperamentai paprasta kalba
Raidės po lydinio numerio apibūdina grūdinimą – terminio apdorojimo būseną, kuri lemia galutinį stiprumą. Ruošinių pirkėjams 3 žymėjimai apima beveik viską, kas yra ant stovo.
✓ T6Apdorotas terminiu tirpalu ir dirbtinai sendintas. Standartinis pilno stiprumo grūdinimas tiek 6061, tiek 7075. Jei sąraše nurodyta tik 6061 arba 7075 be grūdinimo, laikykitės T6, bet prieš pirkdami konstrukciniams darbams, pasitvirtinkite.
✓ T651T6 plius kontroliuojamas tempimas, kuris sumažina vidinį įtempį. Svarbu gaminti plokštes: T651 plokštė apdirbimo metu išlieka plokštesnė, nes pašalinami liekamieji įtempiai, sukeliantys deformaciją. Verta nedidelės priemokos detalėms su dideliais kišeniniais plotais.
✓ O (atkaitintas)Minkšta, atkaitinta. Lengvai lenkiama, sunkiai apdirbama (labai lipni) ir silpna. Venkite naudoti apdirbtoms detalėms, nebent planuojate pirmiausia formuoti, o po to termiškai apdoroti.
Įtempių mažinimo taškas nusipelno ypatingo dėmesio visiems, apdirbantiems storas plokštes. Pjaunant gilias kišenes įtempių nesumažinto ruošinio viduje, atpalaiduojami užsifiksavę įtempiai, todėl detalė gali pastebimai išlinkti, medžiagai atšokant. T651 plokštė yra specialiai sukurta tam, kad to išvengtų. Plonoms detalėms ir mažiems laikikliais tinka standartinė T6 juosta.
Aliuminio ruošinių apdirbimas: padavimo ir greičio pagrindai
Aliuminis yra lengviausiai apdirbamas metalas, todėl jis yra tinkamas pirmasis metalas mėgėjams, pradedantiems apdirbti medieną ir plastiką. Žemiau pateikti skaičiai yra bendri atspirties taškai, gauti remiantis dabartinėmis pramonės pjovimo lentelėmis ir mechanikų forumų praktika. Laikykite juos pirmojo bandymo diapazonais, tada reguliuokite klausydamiesi pjovimo.
| Parametras | 6061-T6 Pradinis taškas | 7075-T6 Pradinis taškas |
|---|---|---|
| Paviršiaus greitis (karbidas) | 800–1,000 SFM grubus apdirbimas | 600–900 SFM (nuo 10 iki 20% žemesnis) |
| Lustų apkrova, 1/4 colių ilgio freza | 0.002–0.004 IPT | 0.002–0.004 IPT (panašus) |
| Lustų apkrova, 1/2 colių ilgio freza | 0.003–0.006 IPT | 0.003–0.006 IPT (panašus) |
| Fleitų skaičius | 2 arba 3 grioveliai drožlių šalinimui | 2 arba 3 grioveliai; drožlės lūžta lengviau |
| Įrankio padengimas | Nedengta arba ZrN (niekada TiAlN) | Nedengta arba ZrN (niekada TiAlN) |
| Aušinimo skystis / tepimas | Rūkas arba potvynis; apsaugo nuo briaunų susidarymo | Tas pats; šilumos valdymas yra šiek tiek svarbesnis |
3 taisyklėse pateikiama daugiau w8 nei bet kurioje lentelėje. Pirma, drožlių apkrova yra svarbiausia: per maža drožlė ir įrankis trinasi, o ne pjauna, kaupdamasis karštis ir privirindamas aliuminį prie pjovimo briaunos (apnašų susidarymas – pagrindinė aliuminio apdailos žudikė). Antra, pašalinkite drožles iš pjovimo: pakartotinio pjovimo drožlės sugadina apdailą ir sulaužo įrankius, todėl aliuminio apdirbime vyrauja 2 ir 3 griovelių frezos su didelėmis grioveliais. Trečia, niekada nenaudokite TiAlN dengtų įrankių aliuminiui apdoroti: dangoje yra aliuminio ir ji chemiškai prilimpa prie ruošinio.
Praktiškas pavyzdys mėgėjiškoms mašinoms
Praktinis įrenginysfrezavimo staklės arba frezavimo staklės, skirtos pjauti aliuminį, su 4,200 aps./min. verpste ir 1/2 colių 3 griovelių karbido galinis frezavimas iš 6061. Meistrų meistras, naudojantis būtent šią konfigūraciją, praneša apie 30–40 colių per minutę greitį, esant maždaug 0.005 colio drožlių apkrovai vienam dančiui ir 3 AG galiai. Tai yra aliuminio apdirbimo kukliomis staklėmis bruožas: vidutiniai apsisukimai per minutę, sąžiningos drožlių apkrovos ir tvirtas ruošinio fiksavimas, verčiantis bėgti didelių dirbtuvių paviršiaus greičiu.
Didelio apsisukimo frezavimo staklės apverčia viską aukštyn kojomis. 10 000–24 000 aps./min. frezavimo velenas negali pakankamai sulėtinti sukimosi dideliems frezavimo įrankiams, todėl aliuminio frezavimo staklėms labiau tinka mažos vienos ir dviejų griovelių frezos (1/8 į 1/4 colio) greitai veikia su agresyvia pastūma, kad būtų išlaikytas drožlių kiekis. Vieno griovelio aliuminio grąžtai yra būtent tam: vienas didelis griovelis pašalina drožles frezos greičiu ten, kur užsikemša daugiagrioveliai įrankiai.
Kokios mašinos jums reikia aliuminio ruošiniams?
Aliuminio ruošiniai yra prieinami daug daugiau staklių, nei mano pradedantieji. Reikalavimas yra standumas ir drožlių valdymas, o ne gryna galia. 3 staklių klasės apima spektrą nuo mėgėjo iki dirbtuvių.
Stalinės ir mėgėjiškos CNC frezavimo staklėsSpecialiai sukurtas metalui, su standžiais geležiniais rėmais ir mažo apsisukimo, didelio sukimo momento verpstėmis, kurios tinka didesniems pjaustytuvams. CNC frezavimo staklės metalui bei maža stalinė CNC frezavimo staklės Klasė tvarko laikiklius, korpusus ir mažas ruošinių dalis tiek 6061, tiek 7075 modeliuose. Tai natūrali pirmoji metalo apdirbimo staklės.
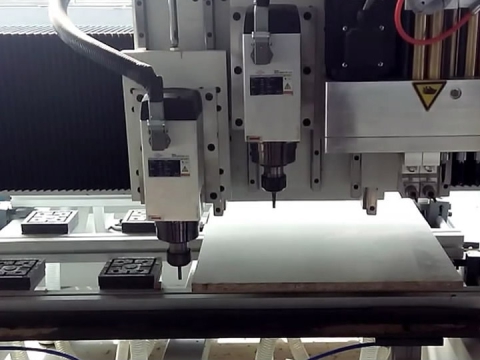
Aliuminio frezavimo staklės CNCPortaliniai frezavimo staklės su standžiais rėmais, tinkamais verpstės ir rūko tepimu gerai pjauna aliuminio ruošinius, naudodami mažo pjūklo didelio apsisukimų skaičiaus metodą. CNC frezavimo staklės aliuminio sprendimų vadovui apima sąrankos reikalavimus ir aliuminio CNC frezavimo mašina su disko ATC sistema atstovauja gamybos pabaigą, kurioje svarbūs įrankių keitimas ir didesni kontūrai. Frezavimo staklės puikiai tinka plokščių apdirbimui: plokščių ruošinių detalėms, plokštėms ir 2.5D laikikliais.
Pilnos CNC frezavimo staklėsGilesniems pjūviams, kietesniam grūdinimui, gamybos apimtims ir detalėms, kurioms reikia kelių nustatymų, CNC frezavimo staklių katalogas apima automatines metalo frezavimo stakles ir liejimo formų platformas. Šis žingsnis suteikia tvirtumo, o tai tiesiogiai reiškia greitesnį medžiagos šalinimą ir geresnius ruošinių apdirbimo tolerancijas. Platesnis metalo CNC staklių katalogas apima gretimas galimybes dirbtuvėms, maišančioms aliuminį su plienu, žalvariu ir variu.
Žodynėlis: aliuminio ruošinių terminai
Naudokite šią nuorodą pirkdami prekes, skaitydami forumo temas arba lygindami medžiagų sąrašus.
| Terminas | Apibrėžimas |
|---|---|
| bilietas | Iš presuoto arba valcuoto aliuminio išpjautas vientisas blokas arba strypas, paruoštas apdirbimui. |
| Kaltas | Aliuminis, kuris po liejimo buvo mechaniškai apdirbtas (ekstruduotas, valcuotas), lavinant jo grūdelių struktūrą. |
| liejinys | Didelis lieto aliuminio blokas, iš kurio pradedami kalti gaminiai. |
| nuotaika | Terminio apdorojimo būsenos žymėjimas (T6, T651, O), kuris nustato lydinio galutinį stiprumą ir kietumą. |
| T651 | T6 grūdinimas ir kontroliuojamas tempimas įtempiams sumažinti; apdirbimo metu stora plokštė išlieka plokščia. |
| Pastatytas kraštas (BUE) | Aliuminis dėl karščio ir trinties prilimpa prie pjovimo briaunos; pagrindinė prastos apdailos priežastis. |
| Lustų apkrova (IPT) | Kiekvienas pjovimo dantis pašalina medžiagos storio coliais per apsisukimą; šerdies padavimas ir greitis yra kintami. |
| SFM | Paviršiaus pėdos per minutę; pjovimo briaunos greitis per medžiagą. |
| Guminukai | Minkšto aliuminio (ypač 6061 ir atkaitintų medžiagų) polinkis teptis, o ne švariai kirptis. |
| Akytumas | Aliuminio lieto ruošinyje susidariusios vidinės tuštumos dėl įstrigusių dujų; tinkamai apdorotuose ruošiniuose jų nėra. |
Dažnai užduodami klausimai
Ar aliuminio ruošiniai yra stipresni nei lieti aliuminio?
Paprastai taip, tai pačiai lydinių šeimai. Ruošinių gamybos kaltinio proceso metu pašalinamas poringumas ir tuštumos, kurias gali palikti liejimas, todėl ruošiniai tampa pastovesnio stiprumo. Kaltinis aliuminis pranoksta abu šiuos aspektus pagal nuovargio stiprumą, nes kalimas suderina grūdelių srautą su detalės forma. Sąžininga išlyga: gerai suprojektuota lieto detalė gali pranokti blogai suprojektuotą ruošinį, todėl ruošinys yra pastovumo garantija, o ne automatinė stiprumo pergalė.
Ar 7075 sunkiau apdirbti nei 6061?
Vos tik, anot mechanikų, kurie kasdien pjauna abu lydinius. „Practical Machinist“ forumo nariai praneša, kad abiem lydiniams naudoja identiškas programas ir įrankius, tačiau skirtumas tas, kad 7075 lydinys šiek tiek greičiau dilina karbido briaunas, lengviau lūžta drožlės ir palieka ryškesnį paviršių. Dabartinėse pramonės pjovimo diagramose 7075 lydinio paviršiaus pjovimo greitis yra 10–20 procentų mažesnis nei 6061 (600–900 SFM, palyginti su 800–1,000 SFM grubiu apdirbimu su karbidu), esant panašiam drožlių kiekiui. Nei vienas iš lydinių neturėtų gąsdinti mėgėjo.
Kodėl 7075 yra daug brangesnis nei 6061?
Cinko pagrindu pagaminti legiravimai, griežtesnė gamybos kontrolė ir paklausa aviacijos ir kosmoso pramonėje. Realios kainos iš „Practical Machinist“ pirkimų forumų aiškiai rodo skirtumą: panašių strypų kaina yra maždaug 38 $už 6061-T6, o 101 $už 7075-T6, tai yra artima dažniausiai minimai 2 kartus didesnei kainai. Papildomos išlaidos reiškia maždaug dvigubai didesnį tempiamąjį stiprį (apie 572 MPa, palyginti su 310 MPa), o tai atsiperka tik iš tikrųjų apkrovą laikančiose srityse.
Ar CNC frezavimo staklės tikrai gali pjaustyti aliuminio ruošinius?
Taip, taikant tinkamą metodą. Standusis rėmas frezavimo staklės su tinkamais verpstės pjausto aliuminio ruošinius įprastai, naudodamos mažas vienos arba dviejų griovelių kietojo lydinio frezas (1/8 į 1/4 colio) veikia dideliais apsisukimais, naudojant agresyvią padavimo srovę, kad būtų išlaikytas drožlių kiekis, ir tepant dulksną, kad būtų išvengta briaunų susidarymo. Frezavimo mašinos negali gerai atlikti gilaus, sunkaus grubaus apdirbimo dideliais frezavimo staklėmis, todėl čia darbą perima standžios CNC frezos. Plokštieji laikikliai, plokštės ir 2.5D ruošiniai yra griežtai frezavimo staklių sritis.
Ką reiškia T6 formulėje 6061-T6?
T6 yra grūdinimo žymėjimas: tirpalu termiškai apdorotas ir dirbtinai sendintas iki pilno stiprumo. Tai standartinė tiek 6061, tiek 7075 ruošinių būsena. T651 prideda kontroliuojamą tempimą, kuris sumažina vidinį įtempį ir išlaiko storą plokštę plokščią, kai į ją frezuojamos gilios kišenės. Atkaitintas (O grūdinimo) ruošinys yra minkštas, lipnus apdirbant ir silpnas, todėl jo venkite apdirbamoms detalėms.
Nuo kokių pastūmų ir greičių pradedantysis turėtų pradėti apdirbti aliuminio ruošinius?
Su 6061-T6 kietojo metalo karbido įrankiais: maždaug 800–1,000 SFM paviršiaus greitis, 0.002–0.004 colio drožlių apkrova vienam dančiui ant 1/4 colių ilgio freza, 2 arba 3 grioveliai, nepadengta arba ZrN danga, ir aušinimo skystis purškiant arba užliejant. Mėgėjiškoje staklėje, kurios sukimosi greitis ribojamas iki maždaug 4,200 aps./min. 1/2 Trijų griovelių pjaustytuvas, forumuose dokumentuota praktika rodo, kad pjaunama 30–40 colių per minutę greičiu ir maždaug 0.005 colio drožlės apkrova. Pradėkite konservatyviai, klausykitės pjovimo ir prieš didindami greitį padidinkite pastūmą.
Bottom Line
Aliuminio ruošiniai yra tiesiog kaltiniai ruošiniai, išfrezuoti į detales, o jų reputacija kyla iš šios kaltinės struktūros pastovumo: nėra liejinio poringumo, nuspėjamas stiprumas ir švarus apdirbimas. Daugumai darbų tinkamas atsakymas yra 6061-T6, o 7075-T6 skirtas detalėms, kurioms tikrai reikia dvigubo stiprumo už dvigubą kainą. Abu lydiniai yra pakankamai lengvai apdirbami, todėl jie yra tinkami pirminiai metalai bet kuriam mėgėjui, peržengiančiam medžio ir plastiko ribas.
Mašina svarbiau nei metalas. Tvirtas CNC frezavimo staklės hobiui arba tinkamai sukonfigūruotas Aliuminio frezavimo staklės CNC frezavimui atveria ruošinių apdirbimą bet kurioms dirbtuvėms ir pilnas CNC frezavimo staklių katalogas apima aukštesnį lygį, kai detalės dydis, gylis ar tūris viršija pradinės klasės ribas. Susisiekite su STYLECNC komanda, kad parinktų stakles pagal jūsų norimas gaminti ruošinių dalis.